

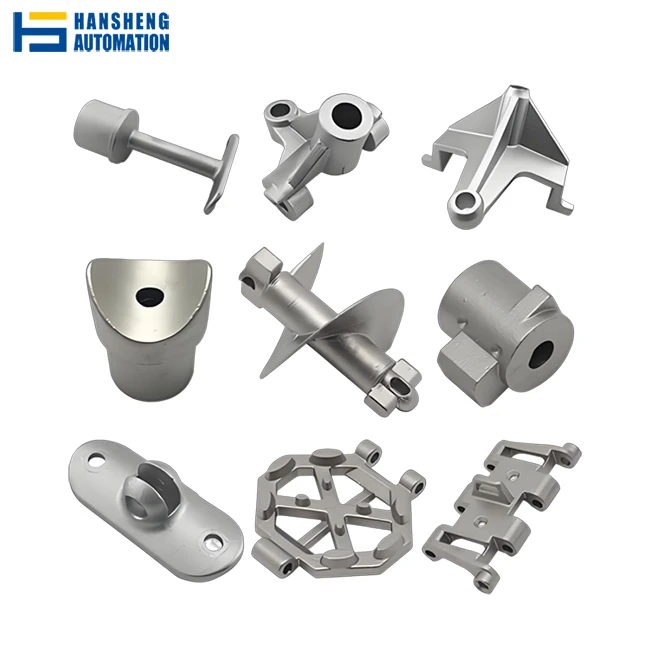
Kiedy linia pakująca osiąga prędkość 800 opakowań na minutę, nawet mikroskopijne przesunięcie w ramie głównej lub obudowie mechanizmu przestawnego krzywki może wywołać katastrofalną reakcję łańcuchową: źle ustawione uszczelki, zakleszczone przenośniki i natychmiastowe przestoje. Dla inżynierów zajmujących się konserwacją i producentów OEM pytanie nie dotyczy tylko tego, jak naprawić awarię, ale także tego, jak jej zapobiec na poziomie metalurgicznym.
Wymaga to odlewów maszyn tytoniowych zaprojektowanych tak, aby wytrzymywały bezlitosne wibracje harmoniczne i pył ścierny, zachowując przy tym określoną tolerancję ± 0,03 mm. Niezależnie od tego, czy integrujesz wytrzymałe-ramy żeliwne, czy-odporne na zużycie łączniki mosiężne, integralność strukturalna tych komponentów decyduje o OEE (ogólnej efektywności sprzętu).
W miarę jak światowy rynek maszyn tytoniowych osiągnie prognozowaną wartość 5,8 miliarda dolarów do 2033 r., branża odchodzi od komponentów generycznych. Dzisiejsze-linie dużej prędkości wymagają połączenia zaawansowanego odlewania piaskowego lub grawitacyjnego z ultra-precyzyjną obróbką wykańczającą CNC-, gdzie dokładność poniżej{{6}mikronowa (do ±0,002 mm) jest jedynym sposobem zapewnienia stabilności operacyjnej 24 godziny na dobę, 7 dni w tygodniu. W tym artykule omówiono najważniejsze kryteria produkcyjne, które odróżniają-części maszyn tytoniowych o wysokiej wydajności od tych, które mogą ulec przedwczesnej awarii.
Dlaczego wysoka precyzja ma znaczenie w przypadku odlewów do maszyn tytoniowych
W-szybkich opakowaniach integralność mechaniczna obudowy i obudów wewnętrznych jest cichym czynnikiem wpływającym na wydajność. Przy pracy z prędkością do 1000 opakowań na minutę odlewy maszyn tytoniowych pełnią rolę podkładu tłumiącego dla całego łańcucha kinematycznego. Przy tych częstotliwościach odchylenie nawet o 20 mikronów nie jest już „niewielkie”-staje się źródłem wibracji harmonicznych, które rezonują w rolkach, zgrzewarkach i-przenośnikach o dużej prędkości.
Precyzyjna inżynieria na etapie odlewania i-obróbki wstępnej zapewnia trzy zdecydowane przewagi konkurencyjne:
Tłumienie mikro-wibracji:-wysoka precyzja ustawienia zapewnia, że obracające się części działają w obrębie zaprojektowanego środka ciężkości. Minimalizuje to drgania, które często prowadzą do awarii zgrzewów i nieprawidłowego podawania-sprawców odpowiedzialnych za prawie 25% wszystkich odrzuconych opakowań.
Trwałość kinematyczna: zachowując dokładne tolerancje, te odlewane elementy zmniejszają obciążenia pasożytnicze w przekładniach poziomu 5 ISO i łożyskach-o wysokich prędkościach. W praktyce przekłada się to na wydłużenie okresów międzyobsługowych o 25–40%, ponieważ części nie radzą sobie z niewspółosiowością własnej obudowy.
Optymalizacja OEE: stabilne,-precyzyjnie odlewane ramy pozwalają liniom pracować z teoretyczną maksymalną prędkością bez „mikro-przestojów” spowodowanych błędami czujników lub drganiami mechanicznymi.
Wybór odpowiednich materiałów na-precyzyjne części odlewane
Nieustające,{0}}szybkie ruchy posuwisto-zwrotne linii pakowania tytoniu wymagają materiałów, które mogą pochłaniać energię kinetyczną bez odkształcania się.
Żeliwo konstrukcyjne (HT250/HT300 i QT500-7): w przypadku masywnych komponentów, takich jak podstawy maszyn i ramy główne, priorytetowo traktujemy żeliwo szare (HT250/300). Jego wyjątkowa mikrostruktura z grafitu płatkowego działa jak naturalny tłumik akustyczny i mechaniczny,-zapewniając pochłanianie wibracji nawet 20 razy lepiej niż stal produkcyjna. W przypadku nośnych części konstrukcyjnych żeliwo sferoidalne (QT500-7) zapewnia niezbędną wytrzymałość na rozciąganie, zachowując jednocześnie stabilność wymaganą do utrzymania tolerancji ± 0,03 mm przez lata ciągłej pracy.
Specjalistyczne stopy miedzi: w strefach styku ślizgowego,-takich jak tuleje i łączniki prowadzące,-standardowa stal często zawodzi ze względu na ścierny charakter pyłu tytoniowego. Nasze odlewy z mosiądzu i brązu skupiają się na brązie fosforowym i brązie aluminiowym. Stopy te wybiera się ze względu na ich naturalne-właściwości samosmarujące i wyjątkową odporność na zużycie, co zazwyczaj wydłuża cykl życia komponentów o 200–300% w porównaniu z typowymi łącznikami metalowymi.
Wykorzystując techniki odlewania Near-Net-Shape, minimalizujemy wewnętrzne naprężenia szczątkowe podczas procesu chłodzenia. Dzięki temu po osiągnięciu przez te części etapów precyzyjnego szlifowania lub obróbki-ultralustrzanej (do ±0,002 mm) materiał pozostanie stabilny, zapobiegając „wypaczaniu i pełzaniu”, które często jest problemem w przypadku odlewów o niższej-jakości.
Zaawansowane techniki projektowania i symulacji
W dziedzinie-szybkich opakowań wyrobów tytoniowych „wystarczająco dobry” projekt prowadzi do katastrofalnych skutków. Osiągnięcie tolerancji ±0,03 mm to nie tylko precyzyjna obróbka; chodzi o kontrolowanie naprężenia wewnętrznego i zachowania termicznego metalu podczas jego przejścia ze stanu ciekłego do stałego.
Symulujemy profile drgań-o wysokiej częstotliwości, typowe dla linii o wydajności 1000 ppm (opaków na minutę), aby mieć pewność, że częstotliwość własna odlewu pozostaje daleko poza zakresem roboczym maszyny.
Symulacja termiczna i krzepnięcia: korzystając z zaawansowanego oprogramowania do-wypełniania form, przewidujemy potencjalną porowatość i strefy skurczu. Optymalizując system wlewu, zmniejszamy wewnętrzne mikro-defekty nawet o 40%, zapewniając stabilność odlewu i brak „pełzania” po końcowym procesie frezowania lub szlifowania CNC.
Geometria zapewniająca stabilność: Specjalizujemy się w optymalizacji grubości ścian (zwykle w zakresie 5–20 mm) i strategicznym rozmieszczeniu żeber konstrukcyjnych. Minimalizuje to masę, maksymalizując jednocześnie sztywność, zapobiegając wypaczeniu, które często występuje podczas usuwania dużych ilości materiału podczas ultra-precyzyjnej obróbki (± 0,002 mm).
Precyzyjne procesy odlewania maszyn tytoniowych
Wybór metody odlewania bezpośrednio determinuje możliwą do osiągnięcia precyzję odlewanych części maszyn tytoniowych.
Odlewanie piaskowe: w przypadku masywnych podstaw i ram maszyn stosujemy odlewanie piaskowe, aby uzyskać-ciężkie obciążeniaCzęści żeliwne. Ta metoda pozwala nam zachować ogólną-tolerancję odlewu wynoszącą ±1 mm, zapewniając wystarczającą ilość „mięsa” naszym poziomym centrom obróbczym do dopracowania krytycznych powierzchni montażowych z dokładnością do ±0,03 mm.
Utracona-Pianka: do elementów wymagających skomplikowanych wewnętrznych kanałów podciśnieniowych lub ścieżek chłodzenia-powszechnych w-szybkiej produkcji papierosów.-Lost-Naszym preferowanym wyborem jest odlewanie pianki.
Odlewanie grawitacyjne i inwestycyjne: gdy aplikacja wymaga-węższych tolerancji odlewu (do ±0,13 mm) w przypadku mniejszych,-odpornych na zużycie komponentów, metody te zapewniają minimalne straty materiału i doskonałą integralność powierzchni.
Integracja CNC na dużą skalę-
Prawdziwym wyróżnikiem jest nasza funkcja-postcastingu. Wykorzystując poziome centra obróbkowe o przesuwie do 2100 mm, możemy obrabiać całe ramy maszyn w jednym ustawieniu. Eliminuje to błędy wyrównania nieodłącznie związane z wieloma etapami-ponownego mocowania, pozwalając nam uzyskać wykończenie powierzchni na poziomie Ra 3,2 i krytyczną dokładność wymiarową wynoszącą ±0,005 mm. Ta synergia „Odlewnia + warsztat precyzyjny” gwarantuje, że nawet największe podzespoły maszyn tytoniowych działają z zegarkową precyzją wymaganą dla linii produkcyjnych 1000 ppm.
Obróbka skrawaniem, obróbka wykańczająca i kontrola jakości

Wysokiej jakości odlew-jest jedynie „pustym materiałem”, dopóki nie zostanie poddany precyzyjnemu wykończeniu. Aby mieć pewność, że odlew maszyny tytoniowej zachowa swoją geometrię pod wpływem naprężeń termicznych i mechanicznych na linii produkcyjnej działającej 24 godziny na dobę, 7 dni w tygodniu, stosujemy rygorystyczny schemat-po odlewaniu:
Sub-Micron CNC Finishing: wykorzystując nasze-precyzyjne poziome centra obróbkowe (do 2100 mm) i elektrodrążarkę Seibu Wire EDM, osiągamy coś więcej niż tylko „wąskie” tolerancje. W przypadku krytycznych interfejsów montażowych i obudów-sterowania ruchem zapewniamy obróbkę-Ultra Mirror Machining z dokładnością do ±0,002 mm. Ten poziom precyzji jest niezbędny do obudowy przekładni poziomu ISO 5 i-szybkich indeksatorów krzywek bez powodowania tarcia pasożytniczego.
Stabilizacja metalurgiczna: Precyzja jest funkcją czasu. Każdy krytyczny odlew poddawany jest kontrolowanemu odprężaniu i normalizacji w naszych zautomatyzowanych piecach. Eliminuje to resztkowe naprężenia wewnętrzne, które powodują „dryft wymiarowy”, zapewniając, że określona tolerancja ± 0,03 mm pozostaje stabilna przez cały cykl życia maszyny.
Wieloetapowa-weryfikacja jakości: nasze laboratorium kontroli jakości nie tylko sprawdza wymiary; weryfikujemy wydajność. Korzystając ze współrzędnościowych maszyn pomiarowych (CMM) i dedykowanych maszyn do kontroli przekładni, przeprowadzamy 100% weryfikację najważniejszych funkcji. Od ultradźwiękowego wykrywania wad wewnętrznych po profilometrię powierzchni na poziomie mikronów- – eliminujemy zmienność, która często nęka dostawców produktów generycznych.
Integrując te zaawansowane procesy wykańczania, przekształcamy surowe części z żeliwa i mosiądzu w-komponenty o wysokiej wydajności, które przekraczają standardy branżowe, dzięki czemu Twoje linie pakujące działają szybciej, ciszej i dłużej.
Dlaczego Hansheng zapewnia niezrównaną precyzję w odlewach do maszyn tytoniowych
Dzięki wieloletniemu praktycznemu doświadczeniu zapewniamy pionowo zintegrowane rozwiązanie, któremu większość odlewni nie jest w stanie sprostać.
Niezrównana skala i dokładność: jesteśmy jednym z niewielu dostawców, którzy są w stanie dostarczyć odlewy-wielkoformatowe o średnicy do 3800 mm przy zachowaniu określonej tolerancji ±0,03 mm.
Zaawansowana infrastruktura obróbcza: nasz zakład jest wyposażony w sprzęt światowej-klasy, w tym maszyny Kashifuji Gear Skiving i wycinarki drutowe Seibu Wire EDM. Dzięki temu możemy płynnie przejść od-ciężkiego odlewania w piasku do ultra-precyzyjnej obróbki wykańczającej CNC (±0,002 mm), dzięki czemu każda obudowa i rama są idealnie dopasowane do-pracy z dużą prędkością.
Sprawdzona niezawodność: nasze komponenty zostały zaprojektowane z myślą o rygorystycznych warunkach produkcji 24 godziny na dobę, 7 dni w tygodniu. Kontrolując cały proces-od projektu opartego na FEA-do końcowej kontroli CMM-eliminujemy wahania jakości, które powodują kosztowne przestoje na liniach pakujących.
Niezależnie od tego, czy opracowujesz nową-linię o dużej szybkości, czy modernizujesz istniejące moduły, Hansheng Automation zapewnia integralność strukturalną i precyzję na poziomie mikronów,-które wymagają Twoje maszyny.

Często zadawane pytania
P: Jakie tolerancje można osiągnąć w precyzyjnych odlewach maszyn tytoniowych?
Odp.: Podczas gdy standardowe odlewy maszyn tytoniowych mają ogólne tolerancje ± 1 mm, w naszym zintegrowanym procesie osiągane są krytyczne tolerancje maszynowe wynoszące ± 0,03 mm. W przypadku-komponentów poruszających się szybko nasze możliwości wykańczania i szlifowania CNC mogą sięgać ±0,005 mm, a powierzchnie ultra-lustrzane osiągają ±0,002 mm tam, gdzie wymagana jest-mikronowa dokładność.
P: Dlaczego w przypadku-szybkich ram maszyn tytoniowych preferuje się żeliwo?
Odp.: Części żeliwne (w szczególności żeliwo szare HT250/HT300) mają mikrostrukturę grafitową, która zapewnia tłumienie drgań 10–20 razy większe niż stal produkcyjna.
P: Jaki jest najskuteczniejszy sposób zapewnienia wysokiej precyzji w niestandardowych częściach odlewanych?
Odp.: Wysoka precyzja jest wynikiem synergii „Odlewnia + CNC”. Rozpoczyna się symulacją MES w celu wyeliminowania naprężeń wewnętrznych, a następnie następuje precyzyjne odlewanie (piasek lub tracona-piana). Ostateczne sprawdzenie-dokładności odbywa się w warsztacie mechanicznym-przy użyciu-najwyższej klasy sprzętu, takiego jak poziome centra obróbkowe (do 2100 mm) i maszyny do wycinania przekładni Kashifuji, aby zapewnić zgodność każdego wymiaru z oryginalnym modelem CAD.
Referencje
Rozwiązania w zakresie precyzyjnej obróbki maszyn papierosowych, Hansheng Automation
Dlaczego odlewy mają kluczowe znaczenie w maszynach do pakowania tytoniu?, Hansheng Automation
Analiza rynku maszyn tytoniowych 2026, badania rynku poznawczego
Jakie są standardy tolerancji odlewów precyzyjnych, Neway Precision
Tolerancje odlewów inwestycyjnych, Bastech
Specyfikacje odlewów, odlewy precyzyjne Franklin
Kompletny przewodnik po procesach odlewania żelaza, przemysł Sinoway